
Study Kasus: Optimasi Proses Machining dengan Lean Six Sigma
Latar Belakang
Pada studi kasus ini, sebuah perusahaan manufaktur spare part menghadapi berbagai permasalahan dalam proses machining komponen EN8 steel. Tingkat kualitas produk hanya mencapai 85,7%, sementara sigma level masih berada pada 2,57 sigma. Selain itu, nilai Overall Equipment Effectiveness (OEE) hanya sebesar 75,1%, menunjukkan bahwa performa mesin belum optimal. Lead time produksi juga cukup tinggi yaitu mencapai 645 menit per ton, sehingga menyebabkan keterlambatan pengiriman dan meningkatnya biaya operasional. Defect yang paling sering muncul antara lain bad surface finish, wrong dimension, surface burn, dan porosity.
Permasalahan tersebut berdampak langsung terhadap meningkatnya scrap, rework, downtime mesin, serta rendahnya kepuasan pelanggan. Analisis awal menunjukkan bahwa penyebab utama masalah berasal dari parameter machining yang tidak optimal, tool wear, variasi metode kerja operator, serta kurangnya standardisasi proses. Selain itu, masih terdapat banyak aktivitas non-value added dalam aliran proses produksi yang menyebabkan pemborosan waktu dan sumber daya. Kondisi ini menunjukkan perlunya pendekatan improvement yang terstruktur untuk meningkatkan stabilitas proses dan mengurangi variasi produksi.
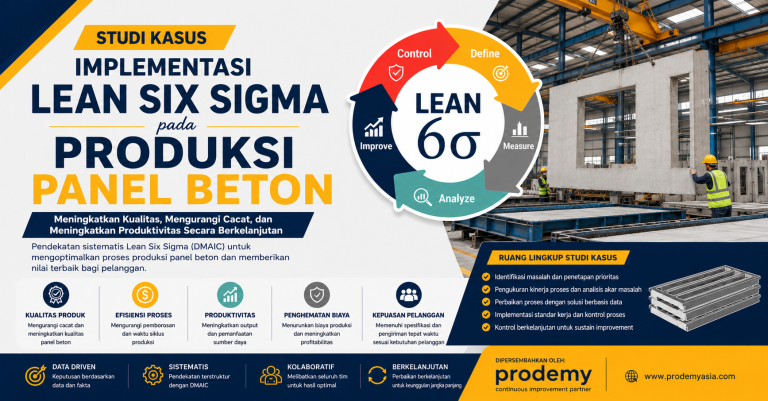
Untuk mengatasi masalah tersebut, perusahaan menerapkan Lean Six Sigma menggunakan pendekatan DMAIC. Metodologi ini dipilih karena mampu mengintegrasikan analisis data, identifikasi akar masalah, serta implementasi improvement secara sistematis dan berkelanjutan. Dengan penerapan DMAIC, perusahaan diharapkan dapat meningkatkan kualitas produk, mengurangi defect, meningkatkan OEE, mempercepat lead time, serta menciptakan proses machining yang lebih efisien dan stabil.
Define Phase
Tahap Define bertujuan untuk menentukan ruang lingkup proyek, memahami kebutuhan pelanggan, serta menetapkan target improvement yang ingin dicapai. Pada tahap ini tim Lean Six Sigma menyusun project charter dan mengidentifikasi masalah utama yang terjadi pada proses machining. Tim juga melakukan Voice of Customer (VoC) untuk memahami ekspektasi pelanggan terhadap kualitas produk machining. Selain itu dilakukan pemetaan proses menggunakan SIPOC untuk mengetahui hubungan antara supplier, input, process, output, dan customer.
Hasil Define menunjukkan bahwa perusahaan memiliki beberapa masalah utama seperti rendahnya kualitas produk, tingginya defect, rendahnya OEE, dan lead time yang terlalu panjang. Target proyek ditetapkan untuk meningkatkan product quality hingga di atas 90%, meningkatkan sigma level menjadi minimal 2,8 sigma, serta meningkatkan OEE hingga lebih dari 80%. Defect dominan yang menjadi fokus perbaikan adalah bad surface finish dan wrong dimension.
Measure Phase
Pada tahap Measure, tim melakukan pengumpulan data untuk mengukur performa aktual proses machining. Pengukuran dilakukan terhadap defect rate, process capability, cycle time, lead time, serta efektivitas penggunaan mesin. Value Stream Mapping digunakan untuk mengidentifikasi aktivitas value added dan non-value added dalam proses produksi. Hasil pengukuran menunjukkan bahwa value-added efficiency hanya sebesar 37,2%, sehingga masih terdapat banyak pemborosan dalam aliran proses produksi.
Tim juga melakukan Process Capability Analysis untuk mengetahui kemampuan proses dalam memenuhi spesifikasi pelanggan. Hasil capability analysis menunjukkan nilai Cpk sebesar 0,30 yang menandakan bahwa proses belum capable dan memiliki variasi yang tinggi. Selain itu dilakukan Gage R&R untuk mengevaluasi sistem pengukuran. Hasil awal menunjukkan %Study Variance sebesar 35,67%, yang berarti sistem pengukuran belum cukup reliable.
Analyze Phase
Tahap Analyze bertujuan untuk mengidentifikasi akar penyebab utama defect dan variasi proses. Tim menggunakan Pareto Diagram untuk menentukan defect yang paling dominan. Hasil analisis menunjukkan bahwa bad surface finish merupakan defect terbesar dalam proses machining. Selanjutnya dilakukan Fishbone Diagram dan brainstorming untuk mengidentifikasi faktor-faktor penyebab defect dari aspek man, machine, method, material, dan measurement.
Hasil analisis menunjukkan bahwa penyebab utama defect berasal dari tool wear, parameter cutting yang tidak optimal, vibration mesin, kurangnya SOP standar, dan rendahnya keterampilan operator. Selain itu, hasil ANOVA pada eksperimen machining menunjukkan bahwa feed rate merupakan faktor yang paling berpengaruh terhadap surface roughness dengan kontribusi sebesar 97,43%.
Improve Phase
Pada tahap Improve, perusahaan mengimplementasikan berbagai tindakan perbaikan untuk mengurangi defect dan meningkatkan stabilitas proses. Dari sisi Lean, dilakukan implementasi 5S, visual management, pengurangan waste, dan standarisasi kerja operator. Dari sisi Six Sigma, tim melakukan optimasi parameter machining menggunakan Taguchi Design of Experiment (DOE). Hasil eksperimen menunjukkan parameter optimal yaitu cutting speed 125 m/min, feed rate 0,1 mm/rev, dan depth of cut 0,3 mm.
Selain itu dilakukan preventive maintenance, kalibrasi alat ukur, serta pelatihan operator untuk meningkatkan konsistensi proses. Hasil improvement menunjukkan peningkatan kualitas produk, penurunan defect, peningkatan OEE, serta pengurangan lead time produksi secara signifikan.
Control Phase
Tahap Control dilakukan untuk memastikan bahwa improvement yang telah dicapai dapat dipertahankan dalam jangka panjang. Perusahaan menerapkan control chart, KPI dashboard, SOP standar, audit 5S, serta preventive maintenance schedule untuk menjaga stabilitas proses. Monitoring dilakukan secara berkala untuk mendeteksi potensi penyimpangan proses sedini mungkin.
Melalui tahap Control, perusahaan berhasil membangun budaya continuous improvement dalam proses machining. Hasil implementasi Lean Six Sigma menunjukkan peningkatan product quality dari 85% menjadi 89%, peningkatan OEE dari 75% menjadi 81%, serta penurunan lead time dari 645 menit menjadi 370 menit. Hal ini membuktikan bahwa metodologi DMAIC mampu memberikan dampak signifikan terhadap peningkatan performa operasional perusahaan manufaktur.
Hasil Improvement
Implementasi Lean Six Sigma menggunakan metodologi DMAIC memberikan dampak signifikan terhadap performa proses machining di perusahaan manufaktur spare part tersebut. Setelah berbagai aktivitas improvement dilakukan, perusahaan berhasil meningkatkan kualitas produk, menurunkan variasi proses, serta meningkatkan efisiensi operasional secara menyeluruh. Hasil perbandingan before dan after improvement dapat dilihat pada tabel berikut.
| KPI | Before Improvement | After Improvement | Improvement |
|---|---|---|---|
| Product Quality | 85% | 89% | ↑ 4% |
| Sigma Level | 2.5 Sigma | 2.7 Sigma | ↑ 0.2 Sigma |
| Overall Equipment Effectiveness (OEE) | 75% | 81% | ↑ 6% |
| Lead Time | 645 menit | 370 menit | ↓ 42.6% |
| Value Added Efficiency | 37.2% | 54.1% | ↑ 16.9% |
| Customer Satisfaction | 87% | 89% | ↑ 2% |
| Process Capability (Cpk) | 0.30 | 1.12 | ↑ Significant |
| Measurement System Variance | 35.67% | 15.38% | ↓ Significant |
Selain peningkatan KPI utama, implementasi Lean Six Sigma juga berhasil mengurangi defect machining seperti bad surface finish, wrong dimension, surface burn, dan porosity. Aktivitas non-value added dalam proses produksi berhasil diminimalkan melalui penerapan Value Stream Mapping, 5S, standardisasi kerja, dan optimasi parameter machining menggunakan Taguchi DOE. Proses produksi menjadi lebih stabil, aliran kerja lebih efisien, dan downtime mesin dapat ditekan secara signifikan.
Hasil eksperimen menggunakan Taguchi DOE menunjukkan bahwa parameter optimal machining berhasil meningkatkan kualitas surface finish serta mengurangi variasi proses. Kombinasi cutting speed 125 m/min, feed rate 0.1 mm/rev, dan depth of cut 0.3 mm terbukti memberikan performa terbaik terhadap kualitas produk machining.
Referensi:
Gomaa, A. H. (2025). Optimizing machining process performance using Lean Six Sigma: A case study. Transnational Supply Chain Research, 1(1), 52–77. https://doi.org/10.65773/tscr.1.1.46
Untuk informasi lebih lanjut silahkan menghubungi prodemy: