
Histogram: Memahami Distribusi Data untuk Quality Improvement
Mengenal Histogram dan Fungsinya
Histogram merupakan salah satu dari Seven Basic Quality Tools (7 QC Tools) yang digunakan untuk menggambarkan distribusi frekuensi data numerik. Berbeda dengan diagram batang biasa yang membandingkan kategori, histogram menampilkan bagaimana data tersebar dalam interval-interval tertentu sehingga memberikan gambaran mengenai pola distribusi suatu proses.
Melalui histogram, pengguna dapat mengetahui apakah suatu proses berjalan secara stabil, memiliki variasi yang tinggi, atau menunjukkan adanya penyimpangan. Bentuk histogram dapat menunjukkan distribusi normal, distribusi miring (skewed), distribusi bimodal, maupun distribusi yang terlalu lebar. Informasi tersebut menjadi dasar dalam mengevaluasi kemampuan proses dan menentukan langkah perbaikan.
Histogram banyak digunakan pada industri manufaktur, pertambangan, jasa, kesehatan, maupun logistik karena mampu menyajikan data dalam bentuk visual yang sederhana namun informatif. Dengan sekali melihat grafik, manajemen dapat memahami karakteristik proses tanpa harus membaca ratusan data numerik.
Cara Membuat dan Menginterpretasikan Histogram
Pembuatan histogram dimulai dengan mengumpulkan data hasil pengukuran yang cukup representatif. Data kemudian diurutkan dari nilai terkecil hingga terbesar, selanjutnya dibagi ke dalam beberapa kelas interval (bin). Frekuensi setiap interval dihitung dan divisualisasikan dalam bentuk batang yang saling berdempetan.
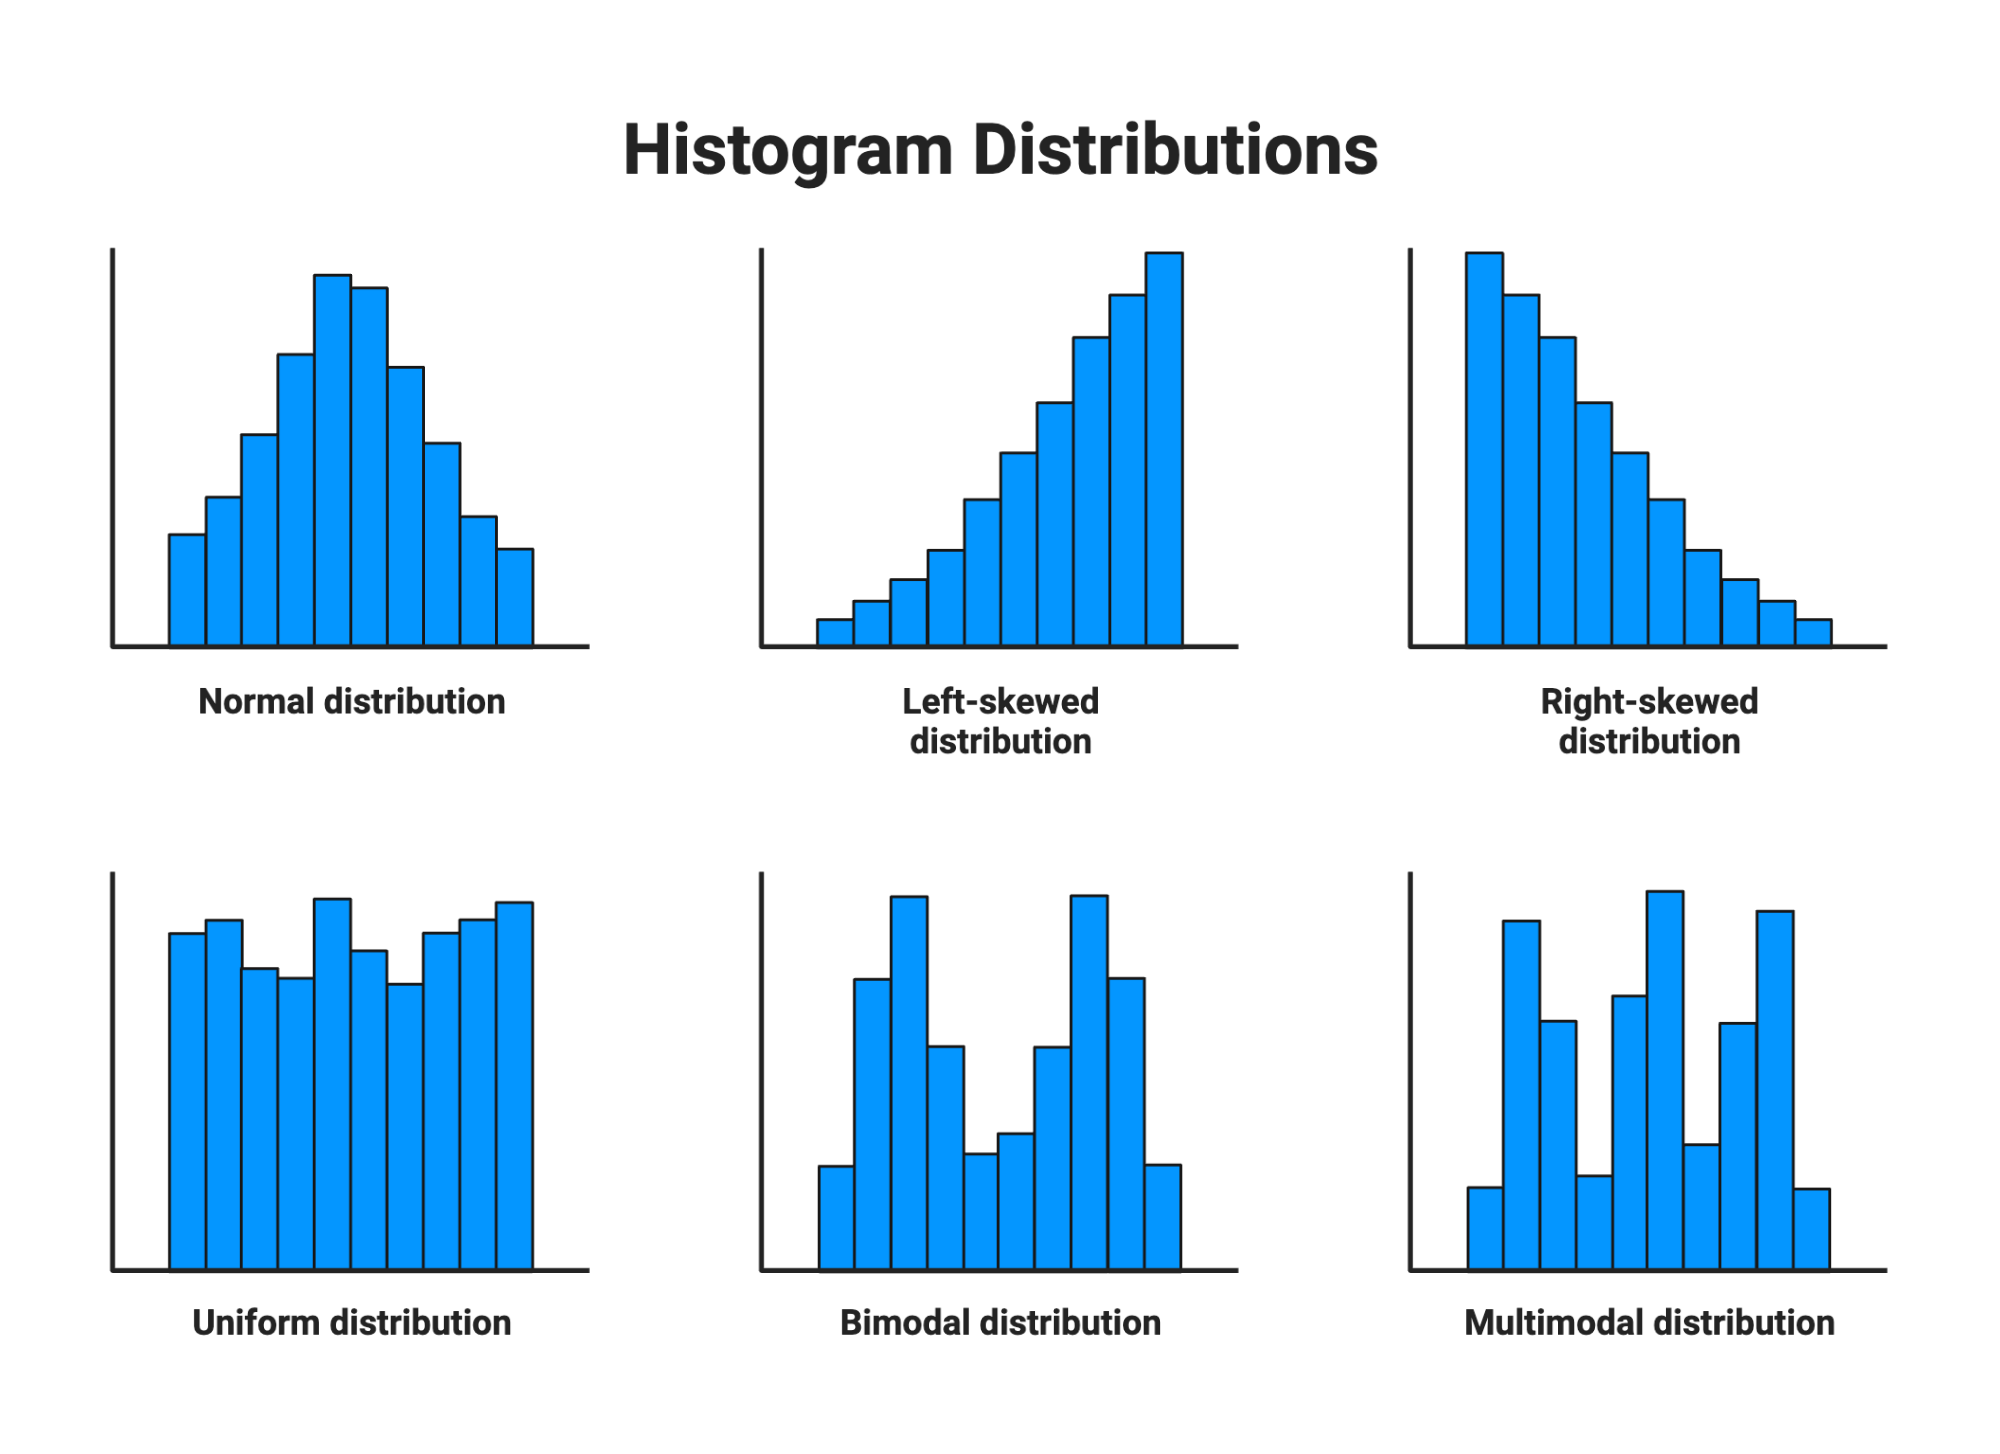
Gambar tersebut menunjukkan enam bentuk distribusi histogram yang paling umum ditemui dalam analisis data. Setiap bentuk memberikan informasi penting mengenai karakteristik suatu proses.
1. Normal Distribution (Distribusi Normal)
Distribusi normal berbentuk seperti lonceng (bell-shaped curve), dengan sebagian besar data terkonsentrasi di sekitar nilai rata-rata. Frekuensi akan semakin berkurang ke arah kiri maupun kanan secara simetris.
Karakteristik:
- Simetris terhadap nilai tengah.
- Mean, median, dan modus hampir sama.
- Variasi proses relatif stabil.
- Menunjukkan proses yang terkendali.
Contoh:
- Diameter produk hasil mesin yang telah dikalibrasi.
- Tinggi badan populasi.
- Berat kemasan yang dikontrol dengan baik.
Interpretasi: Distribusi ini merupakan bentuk yang paling diharapkan dalam proses manufaktur karena menunjukkan variasi alami (common cause variation) tanpa penyimpangan yang signifikan.
2. Left-Skewed Distribution (Distribusi Miring ke Kiri)
Distribusi ini memiliki ekor yang lebih panjang di sisi kiri, sedangkan sebagian besar data berada pada nilai yang lebih tinggi.
Karakteristik:
- Ekor berada di sebelah kiri.
- Mean lebih kecil daripada median.
- Sebagian besar data berada di sisi kanan.
Contoh:
- Nilai ujian ketika sebagian besar peserta memperoleh nilai tinggi.
- Tingkat efisiensi mesin setelah program improvement.
Interpretasi: Menunjukkan bahwa sebagian besar hasil sudah baik, tetapi masih terdapat beberapa nilai rendah yang perlu dianalisis penyebabnya.
3. Right-Skewed Distribution (Distribusi Miring ke Kanan)
Distribusi ini memiliki ekor yang panjang di sebelah kanan, sedangkan sebagian besar data berada pada nilai yang rendah.
Karakteristik:
- Ekor berada di sisi kanan.
- Mean lebih besar daripada median.
- Terdapat beberapa nilai yang sangat tinggi (outlier).
Contoh:
- Waktu tunggu pelanggan.
- Waktu perbaikan mesin.
- Durasi proses produksi.
Interpretasi: Sebagian besar proses berjalan normal, tetapi terdapat beberapa kejadian ekstrem yang menyebabkan keterlambatan. Kondisi ini sering menjadi fokus dalam proyek Lean Six Sigma.
4. Uniform Distribution (Distribusi Seragam)
Frekuensi pada setiap interval relatif sama sehingga histogram tampak datar.
Karakteristik:
- Tidak memiliki puncak yang jelas.
- Seluruh rentang data memiliki frekuensi hampir sama.
Contoh:
- Bilangan acak hasil simulasi komputer.
- Data yang berasal dari berbagai proses berbeda.
Interpretasi: Distribusi ini jarang ditemukan pada proses manufaktur normal. Bila muncul, dapat mengindikasikan bahwa proses sangat bervariasi atau data berasal dari beberapa sumber yang berbeda.
5. Bimodal Distribution (Distribusi Dua Puncak)
Histogram memiliki dua puncak utama.
Karakteristik:
- Dua kelompok data yang berbeda.
- Biasanya berasal dari dua kondisi proses.
Contoh:
- Produk dibuat oleh dua mesin dengan performa berbeda.
- Dua operator menggunakan metode kerja yang berbeda.
- Dua jenis bahan baku dengan karakteristik berbeda.
Interpretasi: Distribusi bimodal menunjukkan bahwa data kemungkinan berasal dari dua populasi. Penyebab kedua kelompok tersebut perlu diidentifikasi sebelum melakukan analisis lebih lanjut.
6. Multimodal Distribution (Distribusi Banyak Puncak)
Histogram memiliki lebih dari dua puncak.
Karakteristik:
- Terdapat beberapa kelompok data.
- Variasi proses sangat kompleks.
Contoh:
- Data produksi dari beberapa mesin.
- Data gabungan dari beberapa shift kerja.
- Data dari beberapa lokasi produksi.
Interpretasi: Distribusi multimodal biasanya menunjukkan adanya beberapa sumber variasi (multiple sources of variation). Sebaiknya data dipisahkan berdasarkan mesin, operator, shift, atau lokasi agar penyebab variasi dapat dianalisis dengan lebih akurat.
Memahami bentuk histogram merupakan langkah awal yang penting sebelum melakukan analisis lanjutan seperti Process Capability (Cp/Cpk), Control Chart, atau analisis akar penyebab (Root Cause Analysis).
Contoh Penerapan Histogram
Histogram digunakan hampir di semua sektor industri untuk memahami variasi proses dan mengidentifikasi peluang perbaikan.
Pada industri manufaktur, sebuah perusahaan memproduksi poros dengan diameter spesifikasi 25 ± 0,05 mm. Setelah mengukur 300 produk, histogram menunjukkan distribusi bergeser ke arah batas atas spesifikasi. Meskipun sebagian besar produk masih memenuhi standar, kecenderungan tersebut menjadi peringatan bahwa mesin mulai mengalami penyimpangan. Berdasarkan hasil tersebut, perusahaan melakukan kalibrasi mesin sehingga distribusi kembali berada di tengah spesifikasi dan tingkat cacat menurun.

Pada industri pertambangan, histogram digunakan untuk menganalisis waktu siklus (cycle time) dump truck. Dari 500 data perjalanan diketahui sebagian besar siklus berlangsung antara 22–24 menit, tetapi terdapat sejumlah perjalanan yang mencapai lebih dari 35 menit. Investigasi menunjukkan keterlambatan tersebut disebabkan oleh antrean di area dumping dan kondisi jalan yang rusak. Setelah dilakukan perbaikan jalur hauling dan pengaturan lalu lintas, distribusi cycle time menjadi lebih sempit sehingga produktivitas armada meningkat.
Di rumah sakit, histogram digunakan untuk mengevaluasi waktu tunggu pasien di instalasi rawat jalan. Grafik menunjukkan sebagian besar pasien dilayani dalam waktu kurang dari 30 menit, namun terdapat kelompok pasien yang harus menunggu lebih dari satu jam. Analisis lebih lanjut menemukan bahwa keterlambatan terjadi pada jam-jam tertentu akibat keterbatasan tenaga medis. Penambahan jadwal dokter pada jam sibuk berhasil menurunkan waktu tunggu rata-rata.

Contoh-contoh tersebut menunjukkan bahwa histogram tidak hanya digunakan untuk melihat rata-rata, tetapi juga membantu memahami penyebaran data sehingga akar masalah dapat diidentifikasi secara lebih tepat.
Peran Histogram dalam Quality Improvement
Histogram memiliki peran strategis dalam program Quality Improvement karena mampu mengubah sekumpulan data menjadi informasi visual yang mudah dipahami. Melalui histogram, organisasi dapat mengenali tingkat variasi proses sebelum menentukan tindakan perbaikan.
Dalam metodologi Lean Six Sigma, histogram banyak digunakan pada tahap Measure dan Analyze untuk mengevaluasi kestabilan proses. Grafik ini membantu tim menentukan apakah variasi yang terjadi masih berada dalam kondisi normal atau sudah mengindikasikan adanya penyebab khusus (special cause variation) yang memerlukan investigasi lebih lanjut.
Histogram juga menjadi dasar dalam berbagai analisis lanjutan, seperti Process Capability Analysis (Cp dan Cpk), Control Chart, maupun Measurement System Analysis (MSA). Tanpa memahami distribusi data melalui histogram, interpretasi terhadap hasil analisis statistik dapat menjadi kurang akurat.
Selain itu, histogram membantu organisasi dalam memantau efektivitas program perbaikan. Dengan membandingkan histogram sebelum dan sesudah implementasi suatu proyek improvement, perusahaan dapat melihat apakah variasi proses berhasil dipersempit, distribusi semakin mendekati target, dan konsistensi proses meningkat.
Oleh karena itu, histogram bukan sekadar alat untuk menyajikan data, melainkan instrumen penting dalam pengambilan keputusan berbasis fakta. Ketika digunakan bersama alat kualitas lainnya seperti Pareto Chart, Fishbone Diagram, Scatter Diagram, dan Control Chart, histogram menjadi fondasi yang kuat dalam menciptakan proses yang lebih stabil, mengurangi variasi, meningkatkan kualitas produk, serta mendukung budaya continuous improvement di seluruh organisasi.