
Control Plan
1. Pengertian Control Plan
Control Plan merupakan dokumen yang menjelaskan bagaimana karakteristik produk dan proses akan dikendalikan agar tetap memenuhi spesifikasi yang telah ditetapkan. Dalam kerangka Advanced Product Quality Planning (APQP), Control Plan berfungsi sebagai panduan operasional yang memastikan bahwa setiap proses produksi mampu menghasilkan produk yang konsisten sesuai kebutuhan pelanggan. Dokumen ini memuat informasi mengenai karakteristik yang dikendalikan, metode pengukuran, frekuensi inspeksi, alat ukur yang digunakan, ukuran sampel, serta tindakan yang harus dilakukan apabila ditemukan ketidaksesuaian.
Control Plan menjadi salah satu core tools dalam industri otomotif yang mengacu pada standar IATF 16949 dan dikembangkan berdasarkan hasil analisis proses sebelumnya, seperti Process Flow Diagram (PFD), Process Failure Mode and Effects Analysis (PFMEA), dan Measurement System Analysis (MSA). Dengan demikian, Control Plan bukan sekadar dokumen inspeksi, tetapi merupakan alat pengendalian proses yang terintegrasi untuk mencegah cacat produk.
2. Peran Control Plan dalam APQP
Pada metodologi APQP, Control Plan disusun pada fase Product and Process Validation (Phase 4) dan diterapkan secara penuh pada fase Feedback, Assessment, and Corrective Action (Phase 5). Dokumen ini menjadi jembatan antara tahap perencanaan kualitas dengan implementasi di lantai produksi.
Control Plan memiliki beberapa fungsi utama, yaitu:
- Menjamin konsistensi kualitas produk.
- Mengendalikan karakteristik kritis (Critical Characteristics/CC) dan karakteristik signifikan (Significant Characteristics/SC).
- Mengurangi variasi proses.
- Menjadi pedoman bagi operator dan inspector.
- Mendukung penerapan Statistical Process Control (SPC).
- Mempermudah proses audit kualitas.
- Menjadi dasar aktivitas continuous improvement.
Melalui Control Plan, perusahaan dapat mendeteksi penyimpangan proses sejak dini sehingga tindakan korektif dapat dilakukan sebelum produk cacat sampai kepada pelanggan.
3. Komponen Utama Control Plan
Sebuah Control Plan umumnya terdiri atas beberapa elemen penting yang saling berkaitan. Bagian pertama menjelaskan identitas proses, seperti nama produk, nomor part, proses produksi, dan nomor revisi dokumen. Selanjutnya dicantumkan setiap langkah proses berdasarkan Process Flow Diagram.
Untuk setiap proses ditentukan karakteristik yang harus dikendalikan, baik karakteristik produk maupun karakteristik proses. Misalnya diameter, panjang, torsi pengencangan, temperatur, tekanan, atau waktu proses. Setiap karakteristik kemudian dilengkapi dengan spesifikasi atau batas toleransi yang harus dipenuhi.
Control Plan juga mencantumkan metode pengendalian yang digunakan, seperti inspeksi visual, pengukuran menggunakan vernier caliper, micrometer, CMM, torque wrench, atau sensor otomatis. Selain itu ditentukan ukuran sampel, frekuensi pemeriksaan, metode pencatatan data, serta reaction plan apabila hasil pengukuran berada di luar spesifikasi.
Reaction Plan merupakan bagian penting karena menjelaskan langkah yang harus dilakukan operator ketika ditemukan kondisi abnormal, seperti menghentikan mesin, mengisolasi produk, melakukan inspeksi 100%, melakukan penyesuaian parameter mesin, atau melaporkan kepada supervisor dan tim quality.
4. Jenis-Jenis Control Plan
Dalam APQP dikenal tiga jenis Control Plan yang digunakan sesuai tahap pengembangan produk.
a. Prototype Control Plan
Digunakan pada tahap pengembangan produk untuk memastikan prototype memenuhi persyaratan desain. Pemeriksaan biasanya dilakukan secara menyeluruh karena volume produksi masih rendah.
b. Pre-Launch Control Plan
Digunakan sebelum produksi massal dimulai. Pengendalian dilakukan lebih ketat dibandingkan kondisi produksi normal untuk memastikan proses telah stabil.
c. Production Control Plan
Merupakan dokumen final yang digunakan selama produksi massal. Isi dokumen diperbarui berdasarkan hasil PFMEA, SPC, audit proses, maupun pengalaman produksi sehingga selalu mencerminkan kondisi aktual di lapangan.
5. Hubungan Control Plan dengan Core Tools APQP
Control Plan tidak dapat disusun secara terpisah, tetapi harus terintegrasi dengan seluruh APQP Core Tools.
- Process Flow Diagram (PFD) menjadi dasar penentuan urutan proses yang dikendalikan.
- PFMEA digunakan untuk mengidentifikasi mode kegagalan dan menentukan karakteristik yang memerlukan pengendalian lebih ketat.
- Measurement System Analysis (MSA) memastikan alat ukur yang digunakan memiliki akurasi dan presisi yang memadai.
- Statistical Process Control (SPC) digunakan untuk memonitor stabilitas proses secara berkelanjutan.
- Production Part Approval Process (PPAP) menggunakan Production Control Plan sebagai salah satu dokumen utama dalam proses persetujuan produksi.
Hubungan yang terintegrasi ini menjadikan Control Plan sebagai dokumen operasional yang menghubungkan analisis risiko dengan aktivitas pengendalian di lini produksi.
6. Contoh Penerapan Control Plan pada Industri Manufaktur
Sebuah perusahaan otomotif memproduksi wheel hub menggunakan mesin CNC. Salah satu karakteristik kritis adalah diameter lubang bearing dengan spesifikasi Ø50 ± 0,02 mm.
Dalam Control Plan ditetapkan bahwa diameter diukur menggunakan digital bore gauge setiap satu jam dengan ukuran sampel lima produk. Hasil pengukuran dicatat pada lembar SPC menggunakan peta kendali X̄-R Chart. Jika ditemukan nilai di luar batas spesifikasi atau proses menunjukkan sinyal out of control, operator diwajibkan menghentikan mesin, mengisolasi seluruh produk sejak pemeriksaan terakhir, melakukan penyesuaian parameter mesin, kemudian melakukan inspeksi ulang sebelum produksi dilanjutkan.
Pendekatan ini memungkinkan perusahaan mendeteksi penyimpangan lebih awal, mengurangi jumlah produk cacat, menekan biaya kualitas, serta meningkatkan kepuasan pelanggan.
Kesimpulan
Control Plan merupakan elemen penting dalam Advanced Product Quality Planning (APQP) yang berfungsi memastikan setiap proses produksi mampu menghasilkan produk sesuai spesifikasi secara konsisten. Dengan mengintegrasikan hasil Process Flow Diagram, PFMEA, MSA, SPC, dan PPAP, Control Plan menjadi pedoman pengendalian proses yang efektif untuk mencegah cacat, mengurangi variasi, dan mendukung perbaikan berkelanjutan. Implementasi Control Plan yang baik tidak hanya meningkatkan kualitas produk, tetapi juga memperkuat keandalan proses, memenuhi persyaratan standar IATF 16949, dan meningkatkan daya saing perusahaan di industri manufaktur.
Berikut contoh Control Plan yang umum digunakan dalam APQP untuk proses manufaktur produksi baut (Hex Bolt).
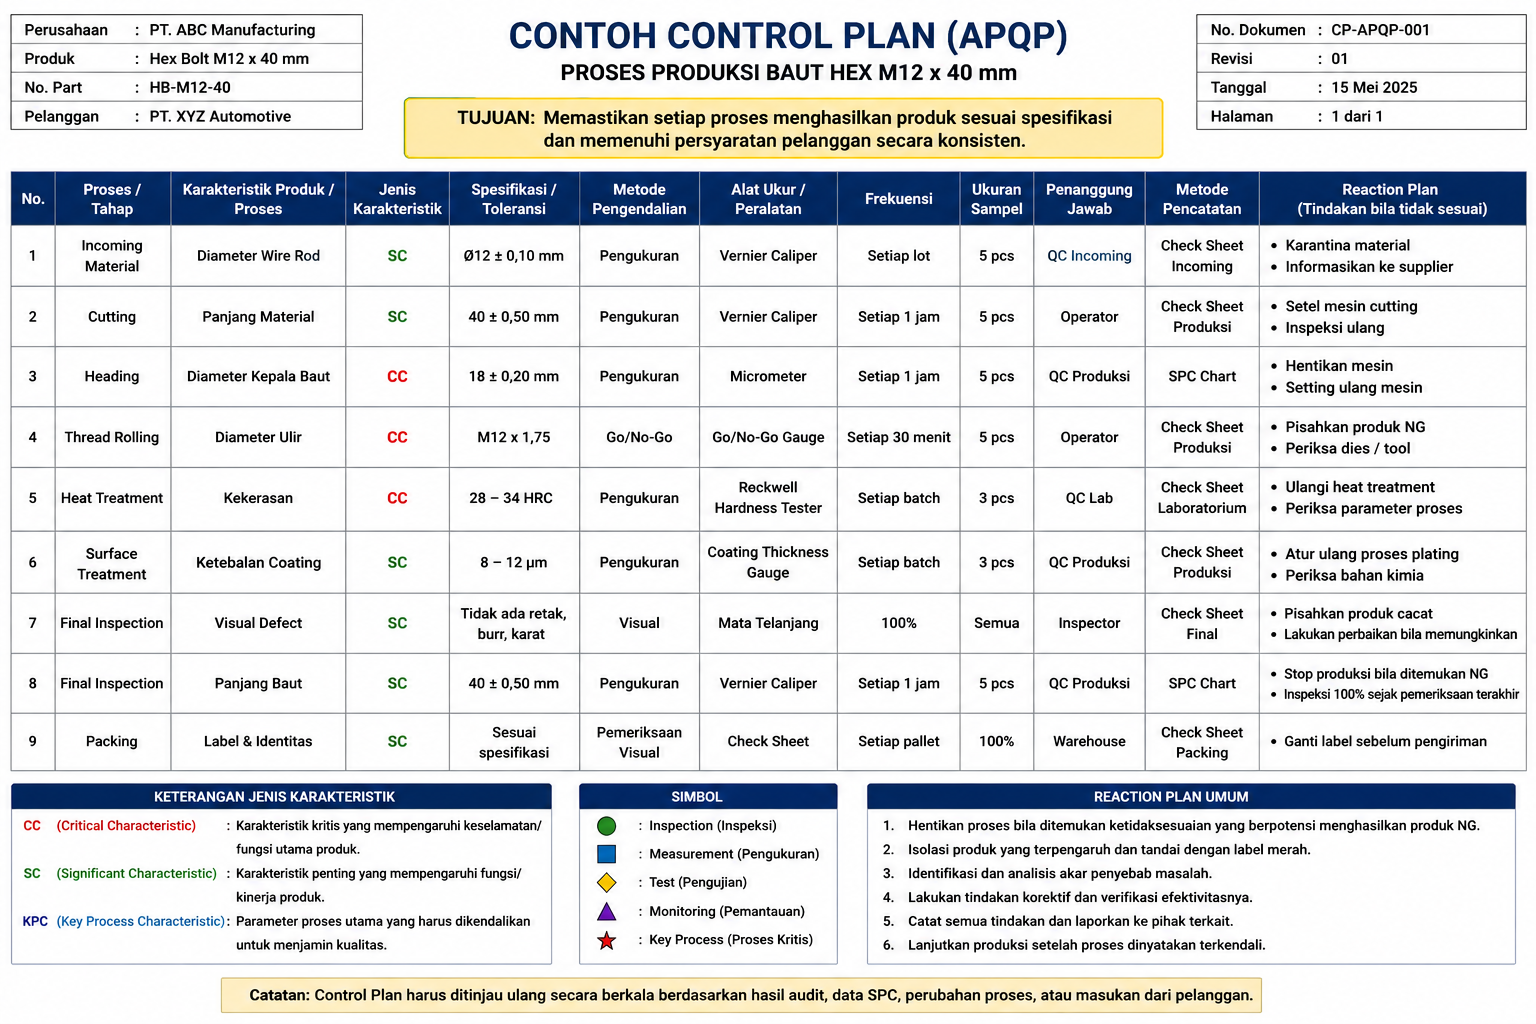
Contoh Control Plan APQP
Produk: Hex Bolt M12 × 40 mm
Pelanggan: PT XYZ Automotive
Proses: Produksi Baut
Nomor Part: HB-M12-40
Revisi: 01
| No | Proses | Karakteristik Produk/Proses | Spesifikasi | Metode Pengukuran | Alat Ukur | Frekuensi | Sampel | Penanggung Jawab | Reaction Plan |
|---|---|---|---|---|---|---|---|---|---|
| 1 | Incoming Material | Diameter Wire Rod | Ø12 ± 0,10 mm | Pengukuran | Vernier Caliper | Setiap lot | 5 pcs | QC Incoming | Karantina material, informasikan supplier |
| 2 | Cutting | Panjang Material | 40 ± 0,50 mm | Pengukuran | Vernier Caliper | Setiap 1 jam | 5 pcs | Operator | Setel mesin cutting dan inspeksi ulang |
| 3 | Heading | Diameter Kepala Baut | 18 ± 0,20 mm | Pengukuran | Micrometer | Setiap 1 jam | 5 pcs | QC Produksi | Hentikan mesin dan lakukan setting ulang |
| 4 | Thread Rolling | Diameter Ulir | M12 × 1,75 | Thread Gauge | Go/No-Go Gauge | Setiap 30 menit | 5 pcs | Operator | Pisahkan produk NG dan periksa dies |
| 5 | Heat Treatment | Kekerasan | 28–34 HRC | Hardness Test | Rockwell Tester | Setiap batch | 3 pcs | QC Laboratorium | Ulangi proses heat treatment |
| 6 | Surface Treatment | Ketebalan Coating | 8–12 µm | Coating Thickness Test | Thickness Gauge | Setiap batch | 3 pcs | QC | Atur ulang proses plating |
| 7 | Final Inspection | Visual Defect | Tidak boleh retak, burr, karat | Visual Inspection | Visual | 100% | Semua | Inspector | Pisahkan produk cacat |
| 8 | Final Inspection | Panjang Baut | 40 ± 0,50 mm | Pengukuran | Vernier Caliper | Setiap 1 jam | 5 pcs | QC | Stop produksi bila ditemukan NG |
| 9 | Packing | Label Produk | Sesuai spesifikasi | Pemeriksaan visual | Check Sheet | Setiap pallet | 100% | Warehouse | Ganti label sebelum pengiriman |
Contoh Reaction Plan
| Kondisi Abnormal | Tindakan |
|---|---|
| Dimensi di luar spesifikasi | Hentikan mesin, lakukan setting ulang, inspeksi 100% sejak pemeriksaan terakhir |
| Mesin rusak | Laporkan ke Maintenance dan hentikan produksi |
| Alat ukur tidak valid | Kalibrasi atau ganti alat ukur |
| Nilai SPC Out of Control | Investigasi penyebab, lakukan koreksi parameter proses, verifikasi hasil sebelum produksi dilanjutkan |
| Material tidak sesuai spesifikasi | Karantina material dan informasikan ke pemasok |
Karakteristik Khusus (Special Characteristics)
| Simbol | Keterangan | Contoh |
|---|---|---|
| CC (Critical Characteristic) | Karakteristik kritis yang memengaruhi keselamatan | Diameter ulir M12 |
| SC (Significant Characteristic) | Karakteristik penting yang memengaruhi fungsi | Panjang baut |
| KPC (Key Process Characteristic) | Parameter proses utama | Temperatur heat treatment |
Hubungan dengan Core Tools APQP
Process Flow Diagram (PFD) → Menentukan urutan proses produksi baut.
PFMEA → Mengidentifikasi potensi kegagalan seperti ulir tidak sesuai, kekerasan rendah, atau burr pada kepala baut.
Control Plan → Menentukan bagaimana setiap risiko tersebut dikendalikan melalui inspeksi, pengukuran, SPC, dan reaction plan.
MSA → Memastikan alat ukur seperti micrometer, vernier caliper, thread gauge, dan hardness tester memiliki sistem pengukuran yang akurat.
SPC → Memantau karakteristik kritis (misalnya diameter ulir dan panjang baut) menggunakan peta kendali untuk menjaga stabilitas proses.
Contoh ini mengikuti format AIAG APQP & Control Plan dan dapat langsung dijadikan referensi untuk industri otomotif maupun manufaktur lainnya.