
Memahami Cp dan Cpk: Indikator Kapabilitas Proses untuk Menjamin Kualitas Produksi
1. Mengapa Kapabilitas Proses Penting?
Dalam dunia manufaktur dan operasional, menghasilkan produk sesuai spesifikasi pelanggan merupakan tujuan utama. Namun, kualitas tidak cukup diukur hanya dari jumlah produk cacat. Perusahaan juga perlu mengetahui apakah proses produksinya mampu menghasilkan produk yang konsisten dalam batas spesifikasi yang ditetapkan. Di sinilah konsep Process Capability menjadi sangat penting.
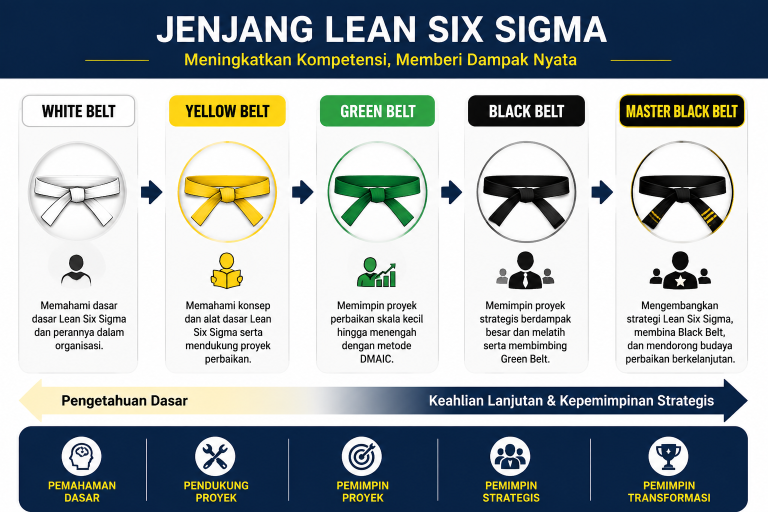
Kapabilitas proses merupakan ukuran statistik yang menunjukkan kemampuan suatu proses menghasilkan produk sesuai spesifikasi. Dengan mengukur kapabilitas proses, perusahaan dapat mengevaluasi apakah variasi proses masih dapat diterima atau perlu dilakukan perbaikan. Dua indeks yang paling banyak digunakan adalah Cp (Process Capability) dan Cpk (Process Capability Index). Keduanya menjadi bagian penting dalam Lean Six Sigma, Statistical Process Control (SPC), dan program peningkatan kualitas lainnya.
2. Memahami Indeks Cp
Cp merupakan ukuran kemampuan potensial suatu proses apabila proses tersebut berada tepat di tengah batas spesifikasi. Indeks ini hanya membandingkan lebar spesifikasi dengan variasi proses tanpa mempertimbangkan posisi rata-rata proses.
Rumus Cp adalah:
Cp = (USL – LSL) / (6σ)
dengan:
USL = Upper Specification Limit
LSL = Lower Specification Limit
σ = standar deviasi proses
Sebagai contoh, jika suatu komponen memiliki spesifikasi 9,8–10,2 mm dan standar deviasi proses sebesar 0,05 mm, maka:
Cp = (10,2 – 9,8) / (6 × 0,05) = 1,33
Nilai Cp = 1,33 menunjukkan bahwa secara teoritis proses memiliki kemampuan yang baik untuk memenuhi spesifikasi apabila rata-rata proses berada tepat di tengah spesifikasi.
Interpretasi umum nilai Cp adalah:
Cp < 1,00: proses belum mampu memenuhi spesifikasi.
Cp = 1,00: proses tepat memenuhi spesifikasi.
Cp ≥ 1,33: proses dianggap mampu.
Cp ≥ 1,67: proses sangat baik.
Cp ≥ 2,00: proses berkelas dunia (world class).
Namun, Cp belum memberikan gambaran lengkap karena tidak mempertimbangkan apakah proses benar-benar berada di tengah spesifikasi.
3. Memahami Indeks Cpk
Berbeda dengan Cp, Cpk tidak hanya memperhitungkan variasi proses tetapi juga memperhatikan posisi rata-rata proses terhadap batas spesifikasi.
Rumus Cpk adalah:
Cpk = minimum [(USL – μ)/(3σ), (μ – LSL)/(3σ)]
di mana:
μ = rata-rata proses.
Misalnya suatu proses memiliki:
USL = 10,2 mm
LSL = 9,8 mm
rata-rata = 10,12 mm
standar deviasi = 0,05 mm
Maka:
CPU = (10,2 – 10,12)/(3 × 0,05) = 0,53
CPL = (10,12 – 9,8)/(3 × 0,05) = 2,13
Sehingga:
Cpk = 0,53
Walaupun nilai Cp masih tinggi, nilai Cpk jauh lebih rendah karena rata-rata proses bergeser mendekati batas atas spesifikasi. Kondisi ini menunjukkan bahwa proses masih berpotensi menghasilkan produk di luar spesifikasi.
Oleh karena itu, Cpk sering dianggap sebagai indikator yang lebih realistis dibandingkan Cp dalam mengevaluasi performa proses.
4. Perbedaan Cp dan Cpk
Banyak praktisi kualitas masih menganggap Cp dan Cpk memiliki arti yang sama, padahal keduanya mengukur aspek yang berbeda.
Cp menunjukkan kapabilitas potensial proses, yaitu kemampuan proses apabila berada tepat di tengah spesifikasi. Sebaliknya, Cpk menunjukkan kapabilitas aktual, yaitu kemampuan proses berdasarkan kondisi nyata di lapangan.
Jika nilai Cp sama dengan Cpk, berarti proses berada di tengah spesifikasi dan stabil. Sebaliknya, apabila Cp lebih besar daripada Cpk, proses mengalami pergeseran (process shift) sehingga peluang menghasilkan produk cacat menjadi lebih besar.
Dalam praktik Lean Six Sigma, kedua indikator ini digunakan secara bersamaan. Cp menunjukkan apakah variasi proses sudah cukup kecil, sedangkan Cpk menunjukkan apakah proses sudah terpusat pada target yang diinginkan. Kombinasi keduanya memberikan gambaran yang lebih lengkap mengenai kesehatan proses produksi.
5. Strategi Meningkatkan Nilai Cp dan Cpk
Peningkatan nilai Cp dan Cpk tidak hanya dilakukan dengan memperbaiki mesin, tetapi memerlukan pendekatan sistematis terhadap seluruh proses produksi.
Langkah pertama adalah mengurangi variasi proses melalui pengendalian parameter produksi, perawatan mesin secara berkala, kalibrasi alat ukur, dan standarisasi metode kerja. Variasi yang lebih kecil akan meningkatkan nilai Cp.
Langkah kedua adalah memusatkan proses pada nilai target. Pengaturan parameter mesin, penyetelan ulang peralatan, serta pengendalian proses menggunakan Statistical Process Control (SPC) dapat membantu menjaga rata-rata proses tetap berada di tengah spesifikasi sehingga nilai Cpk meningkat.
Selain itu, perusahaan perlu menerapkan budaya continuous improvement melalui Lean Six Sigma, Kaizen, dan analisis akar penyebab menggunakan alat seperti Fishbone Diagram, Pareto Chart, dan Failure Mode and Effects Analysis (FMEA). Pendekatan ini memungkinkan organisasi menghilangkan sumber variasi secara berkelanjutan.
Pada akhirnya, Cp dan Cpk bukan sekadar angka statistik, tetapi indikator penting yang menunjukkan kemampuan proses dalam memenuhi kebutuhan pelanggan secara konsisten. Dengan memahami dan memanfaatkan kedua indeks ini, perusahaan dapat meningkatkan kualitas produk, menurunkan biaya kegagalan, mengurangi rework dan scrap, serta memperkuat daya saing di pasar yang semakin kompetitif.